
 Entre em contato imediatamente


Como solucionar problemas de rolos soltos e enrugamento do material em uma máquina de corte longitudinal?
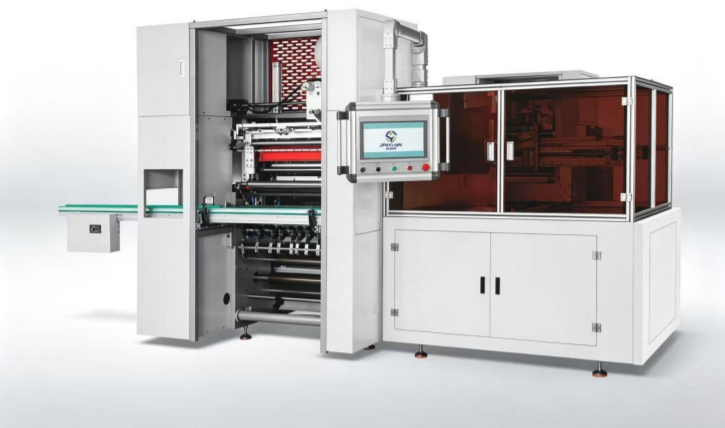
Em indústrias de conversão de bobinas de alta velocidade, preservar a integridade estrutural e a consistência estética dos produtos em bobina é fundamental. Maximizar o tempo de atividade e eliminar o desperdício de material depende fortemente do desempenho contínuo de um equipamento industrial. máquina de corte longitudinalMesmo pequenos problemas mecânicos ou erros de calibração podem levar a defeitos imediatos nos rolos, como travamento, núcleos soltos, enrolamento telescópico ou enrugamento severo do material. Esses defeitos podem interromper o processamento subsequente e custar milhares de dólares em desperdício de materiais.
Para operadores de fábrica, gerentes de produção e técnicos de campo, a resolução desses defeitos exige mais do que ajustes manuais rápidos. Requer uma abordagem sistemática e baseada em dados para laços de tensão da bobina, vetores de alinhamento mecânico e aerodinâmica das lâminas. Este guia completo detalha as causas principais dos problemas comuns de corte longitudinal, fornecendo fluxos de trabalho de diagnóstico claros e passo a passo para manter seu equipamento funcionando de forma eficiente e confiável.
Por que meus rolos de rebobinagem ficam soltos ou telescópicos durante o corte?
Resumo rápido: Os rolos de rebobinagem geralmente se soltam ou apresentam deformação telescópica devido a perfis de enrolamento inadequados, pressões de ar descalibradas no eixo de fricção diferencial ou variações na espessura do material ao longo da bobina. Quando a tensão de enrolamento cai abaixo do limite necessário, camadas de ar ficam presas entre as camadas do material, fazendo com que o rolo amoleça. As forças laterais, então, deslizam as camadas, desalinhando-as e resultando em um perfil de borda telescópico.
O efeito telescópico ocorre quando as camadas individuais de uma bobina fendida deslizam lateralmente ao longo do eixo do núcleo de enrolamento, formando um perfil de borda cônico ou escalonado. Esse problema geralmente decorre de uma falha no circuito de torque de enrolamento. Se o seu máquina de corte longitudinal Se a tensão interna do enrolamento for insuficiente, as camadas de ar que são puxadas para dentro por altas velocidades da linha ficarão presas entre as camadas. Isso cria uma zona de baixo atrito onde as camadas enroladas podem deslizar facilmente e sair do lugar sob cargas axiais.
Protocolo de diagnóstico passo a passo para rolos soltos e telescópicos
Se os seus rolos acabados estiverem falhando nos controles de qualidade devido à estrutura frouxa ou ao efeito telescópico, implemente imediatamente as seguintes etapas de diagnóstico:
- Etapa 1: Verificar a calibração pneumática do eixo deslizante diferencial: Verifique a pressão do ar que alimenta seus eixos de fricção ou eixos deslizantes. Se a configuração da pressão pneumática estiver muito baixa, os anéis de fricção internos deslizarão excessivamente, reduzindo o torque de enrolamento abaixo do nível necessário. Ajuste lentamente o regulador de pressão de ar do eixo deslizante em incrementos de 0,2 a 0,5 bar para aumentar a tensão de enrolamento.
- Etapa 2: Inspecionar a tolerância do núcleo do enrolamento: Meça o diâmetro interno (DI) e a espessura da parede dos seus núcleos de papelão ou plástico. Núcleos com diâmetros internos maiores que o padrão irão oscilar nos anéis de rebobinagem, causando distribuição irregular do deslizamento e telescopagem lateral imediata. Certifique-se de que todos os núcleos estejam em conformidade com os limites dimensionais padrão de +0,1 mm / +0,3 mm.
- Etapa 3: Analisar os parâmetros da curva de tensão cônica: Analise as porcentagens de tensão cônica no seu programa PLC. Um perfil cônico com queda muito acentuada reduzirá o torque prematuramente à medida que o diâmetro do rolo se expande, resultando em camadas externas macias sobre um núcleo rígido. Ajuste a configuração cônica para uma curva mais suave (por exemplo, de 40% para 20–25%) para manter um suporte interno estável do núcleo.
- Passo 4: Verifique as configurações de carga do rolo de transporte: Certifique-se de que a pressão de contato do conjunto do rolo de apoio ou do rolo guia esteja corretamente equilibrada. O rolo guia deve aplicar pressão contínua e uniforme contra o perímetro do rolo em expansão para expelir as camadas de ar das bordas. Aumente a pressão do cilindro pneumático no rolo guia para travar as camadas no lugar e evitar o telescopamento em operações de alta velocidade.
O que causa o enrugamento do material nas lâminas da máquina de corte?
Resumo rápido: O enrugamento do material nas lâminas da máquina de corte é causado principalmente por roletes guia desalinhados, zonas de tensão irregulares ou configurações incorretas de engate das lâminas. Quando os roletes guia estruturais estão desalinhados, eles puxam o material de forma desigual ao longo de sua largura, criando concentrações de tensão localizadas. Essa distribuição irregular força filmes finos ou papéis a se dobrarem e enrugarem assim que passam pela seção de corte.
As rugas que se formam imediatamente antes ou durante o contato das lâminas representam uma grande ameaça à conversão da bobina. Se a bobina estiver instável ou enrugada ao entrar em contato com as lâminas, estas cortarão as dobras, causando bordas irregulares, larguras de corte desiguais e rupturas frequentes da bobina. Resolver o problema de rugas no material em sua bobina é essencial. máquina de corte longitudinal É necessário isolar as forças mecânicas que atuam na bobina enquanto ela se move pela zona de processamento.
Protocolo de diagnóstico passo a passo para enrugamento de materiais
Para eliminar rugas antes que a bobina entre nas lâminas de corte, siga este fluxo de trabalho estruturado de solução de problemas:
- Passo 1: Verificar o paralelismo dos roletes guia: Utilize um relógio comparador de precisão ou um sistema de alinhamento a laser para medir o paralelismo de todos os rolos guia em relação à estrutura principal. Mesmo uma variação microscópica (por exemplo, >0,05 mm/m) pode desalinhar a banda, causando bolsos frouxos de um lado e rugas apertadas do outro. Alinhe todos os rolos desalinhados ao centro absoluto.
- Etapa 2: Inspecione o encaixe da lâmina e a geometria da profundidade: Para sistemas de corte por cisalhamento, verifique se a lâmina circular macho entra no anel fêmea na profundidade de sobreposição correta (normalmente 0,5 mm a 1,0 mm). Profundidade excessiva da lâmina ou ângulos de inclinação incorretos criam resistência física contra o material em movimento, torcendo as bordas do corte e causando enrugamento localizado severo.
- Etapa 3: Avalie a posição e o ângulo do rolo espalhador: Verifique o posicionamento dos seus rolos espalhadores curvos, em forma de banana ou de ripas antes da seção de corte longitudinal. Se o ângulo de curvatura estiver ajustado incorretamente ou virado para longe do caminho da bobina, não aplicará a força de alisamento externa necessária para achatar o material. Ajuste o ápice da curvatura para pressionar uniformemente contra o centro da bobina, espalhando as rugas antes que cheguem às lâminas.
- Etapa 4: Limpe a contaminação por adesivo e material: Inspecione todos os rolos ao longo do percurso da bobina para verificar se há acúmulo de tinta, resíduos de adesivo ou detritos. Depósitos pegajosos criam alta fricção localizada que arrasta a bobina, causando desequilíbrios de tensão e rugas. Limpe todas as superfícies dos rolos com solventes apropriados para manter um percurso suave e uniforme.
Matriz de Solução de Problemas Sistemáticos de Engenharia para Operações de Corte Longitudinal
Para dar suporte aos programas de manutenção preventiva e controle de qualidade da sua instalação, utilize esta matriz de solução de problemas de referência rápida para identificar e corrigir erros comuns de corte:
| Defeito observado | Análise da Causa Raiz | Plano de Ação Mecânica Direcionada |
|---|---|---|
| Extremidades de rolo telescópicas | Pressão interna insuficiente no núcleo; vazamento excessivo de ar no eixo deslizante; disposição incorreta do conjunto do rolo de apoio. | 1. Recalibrar as pressões pneumáticas diferenciais do núcleo. 2. Aumente a pressão pneumática do rolo de deposição. 3. Modifique as curvas de tensão cônica através da tela da IHM (Interface Homem-Máquina). |
| Enrugamento/Rugas na Fita em Linha | Rolos guia do rolete desalinhados; resíduos na superfície dos rolos; inclinação ou ângulo de ataque incorretos nas lâminas macho. | 1. Utilize ferramentas a laser para alinhar os rolos de acordo com as especificações de paralelismo. 2. Limpe as superfícies dos rolos com solvente industrial. 3. Redefina a sobreposição da lâmina para 0,5 mm a 1,0 mm. |
| Núcleos de enrolamento macios ou soltos | Tolerâncias de fabricação do núcleo superdimensionadas; baixa tensão de feedback da célula de carga; desgaste do eixo deslizante. | 1. Inspecione as dimensões do diâmetro interno do núcleo em relação às especificações técnicas. 2. Recalibre as células de carga para pontos de referência de zero absoluto. 3. Substitua as tiras de feltro de fricção desgastadas. |
| Bordas desfiadas/cortadas irregulares | Lâminas com perfil rombo ou lascado; pressão de contato incorreta da lâmina; vibrações no cabo da faca. | 1. Substitua os componentes de aço sem brilho por equivalentes de carboneto de tungstênio. 2. Redefina as configurações de força da mola lateral da lâmina. 3. Inspecione e aperte os anéis de fixação soltos no eixo. |
| Padrões de rolos estrelados ou entrelaçados | Curva de tensão de enrolamento definida muito alta nos diâmetros externos; variação excessiva da espessura da bobina ao longo do material. | 1. Aumente a porcentagem de tensão cônica para reduzir o torque do núcleo externo. 2. Mude para eixos deslizantes diferenciais para isolar zonas da teia. |
Como ajustar o controle de tensão para evitar defeitos de corte?
Resumo rápido: O ajuste do controle de tensão para evitar defeitos de corte requer a calibração dos sensores de tensão para uma linha de base zero absoluta, a configuração de malhas de controle PID fechadas no CLP central e a correspondência das pressões diferenciais de ar no eixo deslizante às variações de espessura do material. A tensão de enrolamento deve ser reduzida dinamicamente usando uma equação automática de tensão cônica à medida que o diâmetro do rolo se expande, evitando que o alto torque externo esmague as camadas do núcleo.
O controle da tensão é fundamental para uma conversão de bobinas de alta qualidade. Se a tensão for muito alta, substratos finos podem esticar, perfurar ou romper nas lâminas. Se a tensão for muito baixa, a bobina pode se desviar, dobrar e se enrolar nos eixos de rebobinagem. Manter o alinhamento estável da bobina durante todo o processo é essencial. máquina de corte longitudinal requer o estabelecimento de uma arquitetura de tensão multizona equilibrada e em circuito fechado.
Protocolos de engenharia para otimizar circuitos de tensão multizona
Para calibrar e estabilizar o circuito de controle de tensão da sua máquina, execute estes protocolos de engenharia:
- Executar a calibração do sensor de célula de carga: Antes de iniciar uma produção, remova toda a tensão da bobina dos rolos guia. Acesse o menu de calibração no seu painel IHM e execute a rotina automática de calibração do ponto zero. Pendure um peso morto certificado no centro do rolo sensor para verificar se a tensão de feedback da célula de carga corresponde aos parâmetros reais de peso, garantindo leituras de tensão precisas.
- Ajuste dos parâmetros PID em malha fechada: Se a bobina apresentar picos de tensão durante a aceleração ou desaceleração, as configurações do controlador PID podem estar instáveis. Ajuste os ganhos Proporcional (P), Integral (I) e Derivativo (D) no CLP. Comece aumentando o ganho proporcional para acelerar os tempos de resposta e, em seguida, ajuste o termo integral para eliminar o erro em regime permanente, garantindo um rastreamento suave em todas as transições de velocidade.
- Implementar algoritmos dinâmicos de tensão cônica: Programe seu CLP para calcular continuamente o torque de enrolamento com base no diâmetro atual do rolo, utilizando a seguinte fórmula: $$T_{\text{rewind}} = T_{\text{initial}} \times \left[ 1 - \left( \frac{D_{\text{current}} - D_{\text{core}}}{D_{\text{max}} - D_{\text{core}}} \right) \times \frac{\text{Taper}\%}{100} \right]$$Usando essa equação, à medida que o diâmetro atual (Dcurrent) se expande do diâmetro do núcleo em direção ao tamanho máximo, o sistema reduz automaticamente a tensão de enrolamento pela porcentagem de conicidade escolhida (20–40%). Essa curva de conicidade impede que as camadas externas comprimam as camadas internas, garantindo uma estrutura uniforme do rolo e evitando o empenamento ou esmagamento do núcleo.
Protocolos de Validação de Alinhamento Mecânico e Paralelismo
Mesmo com controles de tensão PLC de circuito fechado avançados, uma máquina ainda pode apresentar rugas e ondulações se sua estrutura mecânica estiver desalinhada. Os rolos guia estruturais devem permanecer paralelos entre si e perpendiculares ao eixo de rastreamento da bobina sob cargas operacionais máximas. Ao longo de anos de operação em alto volume, cargas pesadas de desenrolamento e ciclos térmicos podem introduzir microdeflexões na estrutura da máquina.
Para evitar esses problemas de alinhamento estrutural, as instalações de conversão devem estabelecer cronogramas regulares de validação. Utilize barras de alinhamento optomecânicas de precisão ou sistemas de rastreamento a laser para medir a orientação dos rolos em três coordenadas. Se algum componente apresentar um desvio superior a 0,03 mm por metro de comprimento da face, ajuste os alojamentos dos rolamentos utilizando microcalços. A verificação dessas tolerâncias rigorosas garante que seu equipamento proporcione um rastreamento de material plano e uniforme, permitindo maximizar as velocidades da linha sem o risco de distorção do material ou defeitos nas bordas.
Wenzhou Jinyuan Mechanical Technology: Engenharia de Conversão Líder do Setor
Construir máquinas de fabricação de alto desempenho capazes de manter tolerâncias em nível microscópico sob cronogramas de produção exigentes e com vários turnos requer profunda experiência técnica. Wenzhou Jinyuan Mechanical Technology Co., Ltd.Localizada na cidade de Wenzhou, província de Zhejiang, China, a [Nome da Empresa] é uma fornecedora global líder em soluções avançadas de máquinas de corte longitudinal, rebobinagem e conversão de núcleos. Nosso moderno complexo fabril conta com uma oficina de produção de mais de 3.000 metros quadrados, totalmente otimizada para pesquisa e desenvolvimento tecnológico avançado, montagem de precisão e rigorosos testes de controle de qualidade.
Nossa capacidade operacional é impulsionada por uma equipe altamente qualificada de quase 70 profissionais de manufatura, orientada por uma divisão de engenharia de elite composta por 11 engenheiros técnicos seniores e 6 especialistas em pesquisa e desenvolvimento. Essa profunda concentração de talentos em engenharia permite à Jinyuan Machinery projetar, construir e personalizar soluções de manuseio de bobinas estáveis, fáceis de usar e sistemáticas, adaptadas precisamente aos perfis de materiais específicos, restrições de enrolamento e ambientes de produção de nossos clientes globais.
A dedicação da Jinyuan Machinery à segurança, durabilidade mecânica e alta eficiência operacional é totalmente respaldada por... Certificações CE e ISO, juntamente com um portfólio abrangente de patentes técnicas proprietárias. De cortadoras de filme de alta velocidade a núcleos de papel automatizados Equipamento de corteA Jinyuan fornece soluções de maquinário estáveis, projetadas para otimizar a produtividade e a rentabilidade a longo prazo de sua instalação.
Perguntas frequentes (FAQs)
P1: Como posso saber se meu problema de telescopagem é causado por tensão insuficiente ou variações na espessura do material?
Se o telescopamento for causado por problemas de tensão, geralmente afeta todos os rolos ao longo do eixo de maneira uniforme, especialmente durante mudanças de velocidade. Se for causado por variações na espessura do material, normalmente afetará rolos específicos na mesma posição no eixo. Você pode verificar isso trocando as posições dos rolos; se o problema permanecer na mesma zona física do percurso da bobina na máquina, isso indica uma variação no perfil de espessura do material.
Q2: Qual é o ângulo de inclinação ideal para lâminas de corte circulares para evitar o enrugamento do material no ponto de corte?
Para papéis e filmes padrão, o ângulo de inclinação ideal para lâminas circulares superiores geralmente varia entre 0,25° e 0,5°. Um ângulo muito aberto aumenta o atrito contra a borda da fenda, causando arrasto localizado e rugas na folha. O uso de um medidor de ângulo de inclinação de precisão garante que suas lâminas permaneçam dentro desses limites, minimizando o arrasto e proporcionando cortes limpos.
Q3: Como o desgaste dos feltros de fricção internos dentro de um eixo deslizante causa erros de enrolamento solto?
As feltros de fricção internas desgastadas ou vitrificadas perdem seu coeficiente de atrito, reduzindo sua capacidade de transferir o torque suavemente do eixo acionado para os anéis do núcleo independente. Isso faz com que os anéis deslizem excessivamente, mesmo sob pressões de ar normais, impedindo que a máquina atinja a tensão de enrolamento desejada. A substituição regular dos feltros desgastados é essencial para manter o controle preciso do torque.
Q4: A velocidade da linha afeta o enrugamento e o telescopamento em uma máquina de corte longitudinal?
Sim, com certeza. Em velocidades de processamento mais altas, a camada limite de ar puxada pela bobina em movimento aumenta significativamente. Se as pressões dos rolos ou as configurações de tensão do circuito fechado não forem ajustadas para compensar essas velocidades mais altas, esse ar aprisionado amolecerá os rolos, causando rugas ou problemas de telescopagem imediatos. Ajustar as configurações de PID e pressão para as velocidades de produção desejadas é fundamental para evitar esses defeitos induzidos pela velocidade.
Elimine defeitos de conversão com engenharia de corte personalizada.
Pare de perder tempo valioso de produção com enrugamento do material, núcleos soltos e bobinas telescópicas. Faça parceria com a equipe técnica da Wenzhou Jinyuan Mechanical Technology Co., Ltd. para implementar uma solução de corte e rebobinamento de alto desempenho e configurada sob medida para seus materiais e objetivos de produção específicos.